

Service · Exécution en usine · FAT
Observation des décharges partielles (DP) sur appareillage et GIS à la réception en usine en Chine
- Livrable :
- Sinospect assiste à votre place aux essais de réception en usine (FAT) en Chine et consigne mesures et écarts pour éclairer votre décision de libération.
- Délai :
- Périmètre et prix sous deux jours ouvrés à réception d’un dossier suffisant ; la date du rapport figure au devis.
- Tarif :
- Un prix fixe par mission, établi à partir de votre plan d’essais. Il couvre la revue du plan, la présence, le déplacement en Chine et le rapport signé.
Un résultat de décharges partielles n’est utile à l’acceptation que s’il est rattaché à l’objet essayé, à la méthode approuvée et à la limite contractuelle. Sur un achat direct, Sinospect peut observer indépendamment les essais en usine ; sur une fourniture Sinospect, les mêmes vérifications relèvent du contrôle qualité exercé par Sinospect auprès de son fournisseur, tout témoin indépendant requis restant distinct. Le rapport identifie étalonnage et bruit, niveau de l’objet, motifs observés, interventions et tout nouvel essai exigé par le protocole approuvé.
- Classe d’équipement
- GIS et HGIS, appareillage MT blindé et sous enveloppe métallique, cellules RMU, interfaces appareillage–câble
- Méthode d’acceptation
- Édition CEI 60270 et critères désignés par le projet ; UHF ou acoustique selon le rôle défini dans le protocole approuvé
- Base de spécification
- Votre spécification projet et les éditions CEI 62271 ou GB/T en vigueur qu’elle incorpore expressément
- Livrable d’engagement
- Achat direct : rapport de témoin indépendant ; fourniture Sinospect : dossier d’assurance et de contrôle qualité établi par Sinospect auprès de son fournisseur. Les deux couvrent niveau d’objet, captures de motifs, registre des défauts et matrice de nouveaux essais
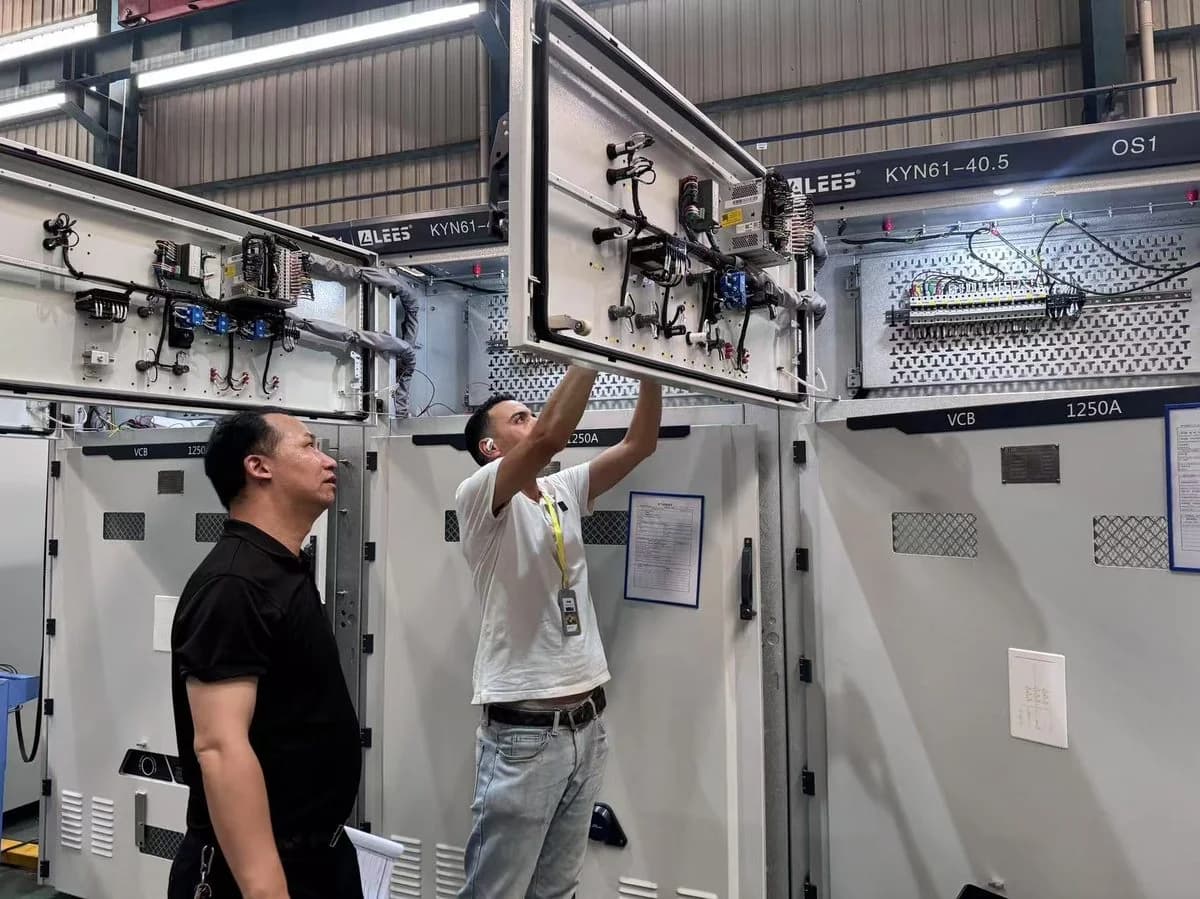
Réponses rapides
Que couvre l’observation de la FAT des décharges partielles sur appareillage en Chine ?
Sur une commande contractée directement par l’acheteur, un ingénieur indépendant annote la procédure de DP, puis observe l’étalonnage, le bruit de fond, la séquence de tension et l’amplitude mesurée face à la limite de l’objet essayé. Lorsque Sinospect fournit l’équipement, les mêmes vérifications relèvent du contrôle qualité exercé par Sinospect auprès de son fournisseur, tandis que tout témoin indépendant ou organisme accrédité requis reste distinct. Dans les deux modèles, les motifs sont interprétés et toute reprise touchant la géométrie déclenche un nouvel essai.
| Objet d’essai | Ce qu’un résultat propre prouve | Contrôles aux autres étapes d’assemblage |
|---|---|---|
| Isolateur ou composant seul, avant assemblage | Qu’aux conditions et à la séquence de tension spécifiées, la charge apparente mesurée du composant satisfait à son critère d’acceptation | Rien sur la travée assemblée, les cloisons autour, ni les jonctions réalisées ensuite |
| Cloison ou sous-ensemble | L’isolation et la répartition de champ propres au sous-ensemble | Le circuit complet, les compartiments adjacents, ni l’interface câble |
| Module d’expédition ou travée complète | L’ensemble tel qu’essayé dans le circuit d’usine | L’environnement électromagnétique et mécanique de la rangée finale installée |
| Rangée installée sur site | L’état tel que construit après câblage et raccordement | Rien en FAT — ce niveau est une activité de site, pas d’usine |
Appliquez la limite d’acceptation prévue pour l’objet essayé. Le certificat identifie cet objet afin de comparer le résultat à la limite correspondante.
Quels défauts la DP révèle-t-elle sur appareillage au-delà d’une FAT de routine ?
Les classes de défauts qui survivent à un contrôle visuel et à un essai de tenue diélectrique : particules métalliques libres créées à l’assemblage, pièces métalliques ayant perdu leur liaison de terre, protubérances sur surfaces actives ou d’enveloppe, vacuoles et délaminations dans l’isolation solide, et défauts d’exécution à l’interface câble. Chacune a une signature résolue en phase caractéristique — d’où l’importance de l’interprétation plutôt que d’une amplitude isolée.
| Classe de défaut | Origine typique dans une fabrication d’appareillage | Pourquoi l’amplitude seule induit en erreur |
|---|---|---|
| Particules métalliques mobiles ou sautillantes | Copeaux et fragments produits par perçage, taraudage et travaux d’assemblage dans l’enveloppe | L’activité est intermittente — une fenêtre de mesure courte peut la manquer entièrement |
| Décharge de potentiel flottant | Une pièce métallique ayant perdu son contact galvanique et amorçant sur un intervalle très faible | Tend à montrer forte amplitude et fort taux d’impulsions, lus à tort comme un artefact de mesure |
| Protubérances et pointes | Bavures, arêtes de conducteurs non arrondies et quincaillerie laissée dans la zone de champ élevé | Reste sous la limite à la tension d’essai tout en demeurant un site de croissance en service |
| Vacuoles, fissures et délaminations dans l’isolation solide | Supports, arbres de commande, traversées et pièces moulées | De petites vacuoles isolées peuvent s’amorcer plus tard que ne le permet une fenêtre d’essai de routine |
| Contamination de surface et exécution de l’interface câble | Résidus semi-conducteurs, ruban ou corps étrangers en zone de contrainte ; position du cône ; découpe d’écran | Des causes différentes produisent des motifs superficiellement proches et exigent une discrimination d’enveloppe au-delà d’un simple chiffre |
01 · Périmètre
Quand une observation DP sur appareillage justifie son coût
Un résultat de DP peut être mal interprété lorsque le rapport n’identifie ni l’objet essayé, ni la méthode approuvée, ni l’effet d’une reprise. Le périmètre rattache donc chaque résultat au composant, à la travée ou au module réellement essayé, distingue le dépistage de la méthode contractuelle d’acceptation et consigne le traitement technique retenu ainsi que tout nouvel essai requis après intervention.
Utile lorsque
- La commande porte sur du GIS, du HGIS, de l’appareillage MT blindé ou sous enveloppe métallique dont la spécification fixe une limite d’acceptation de DP.
- La procédure FAT du fournisseur n’indique pas à quel objet s’applique chaque limite — isolateur, cloison, travée ou module d’expédition.
- L’ensemble comprend des extrémités ou interfaces de câble, où les défauts d’exécution sont fréquents et achevés après les essais électriques.
- L’usine propose un dépistage TEV ou ultrasonore portatif à la place d’une mesure CEI 60270 étalonnée.
- Une unité précédente du même constructeur a produit des lectures marginales, instables ou inexpliquées.
- Une reprise a déjà eu lieu et le périmètre du nouvel essai reste à décider par écrit.
02 · Maîtrise et preuves
Ce que le témoin contrôle sur la plateforme d’essai
Point de contrôle
Annotation de la procédure avant FAT
Procédure FAT du fournisseur, plans approuvés, logique de verrouillage, liste TC/TT, conception de l’interface câble et limites de DP déclarées revues avant le déplacement ; la limite est rattachée à un niveau d’objet nommé, et les écarts entre ce que le contrat promet et ce que la procédure exécute réellement sont listés avant toute réservation de billet.
Point de contrôle
Identité et niveau de l’objet d’essai
Numéros de série et acheminement de production confirmés contre les unités achetées ; statut de l’article sur la plateforme — unité de production, présérie ou échantillon d’essai de type — établi et consigné, avec le niveau d’objet auquel la mesure appartiendra.
Point de contrôle
Étalonnage et plancher de bruit
Étalonnage du système de mesure complet dans le circuit d’essai complet observé au sens de la CEI 60270, répété après toute modification substantielle du montage, avec le niveau de bruit de fond consigné avant mise sous tension et contesté lorsqu’il approche la limite au point de vider un résultat conforme de son sens.
Point de contrôle
Mesure et interprétation des motifs
Paliers et durées de tension observés au regard de la séquence convenue ; comportement d’amorçage et d’extinction observé ; captures résolues en phase interprétées au regard de classes de défauts connues, avec captures répétées plutôt qu’une capture d’écran unique lorsque la signature est instable.
Point de contrôle
Localisation, inspection interne et nouvel essai
Localisation corroborante UHF ou acoustique utilisée pour ramener une indication réelle à un compartiment ; preuves photographiques internes prises avant fermeture des compartiments ; toute reprise touchant la géométrie suivie d’un nouvel essai observé consigné face au résultat initial.
Preuves examinées
Preuves consignées pendant l’essai de DP observé
- Base d’essai et état de préparation
- Procédure FAT annotée avec niveau d’objet, limite, séquence de tension et conditions de mesure convenus par écrit avant la visite.
- Numéros de série, indices de plans et statut de production de l’unité sur la plateforme consignés.
- Références d’instruments, certificats d’étalonnage et conditions ambiantes — température, humidité, interférences externes — relevés au montage.
- Mesure observée
- Étalonnage du circuit et plancher de bruit de fond consignés avant mise sous tension, puis après toute modification substantielle du montage.
- Paliers de tension, durées et amplitudes mesurées consignés tels qu’observés, y compris lectures instables et essais répétés.
- Captures résolues en phase et tracés bruts conservés avec les notes de montage nécessaires pour les relire plus tard.
- Traitement des défauts et disposition
- Chaque indication consignée avec sa localisation, la classe de défaut à laquelle elle correspond, et son classement en décharge réelle ou interférence externe.
- Preuves photographiques internes des compartiments avant fermeture, lorsque l’accès le permet.
- Matrice de nouveaux essais montrant résultat initial, intervention et résultat après reprise — avec une déclaration de conformité distincte par niveau d’objet.
03 · Livrables
Livrables émis
Livrable
Pour · Ingénierie et achatsAnnotations avant FAT et plan d’observation
Commentaires sur la procédure DP du fournisseur et accord sur le niveau d’objet, la limite et la séquence.
Livrable
Pour · Ingénierie HT et relecteurs externesRapport de DP observé
Étalonnage, plancher de bruit, paliers de tension et amplitudes mesurées rattachés aux numéros de série, avec le niveau d’objet indiqué pour chaque résultat.
Livrable
Pour · IngénierieCaptures de motifs et index des preuves brutes
Captures résolues en phase, tracés et photographies de montage, indexés pour qu’un tiers puisse les relire sans avoir été dans la salle.
Livrable
Pour · Achats et fournisseurRegistre des défauts et matrice de nouveaux essais
Chaque indication avec sa classe de défaut probable et sa localisation, l’action corrective menée et le résultat observé après reprise.
Livrable
Pour · Achats et direction de projetRegistre des écarts contractuels
Là où la FAT exécutée diffère de ce que le contrat promettait — périmètre resté à exécuter, objets restés à essayer, preuves restées à produire — séparé du résultat technique.
Réserver votre FAT
Ce que vous payez, qui se déplace et la suite
Sinospect prend en charge une seule FAT sur une commande que vous avez passée vous-même. Vous n’avez rien d’autre à nous acheter. Voici comment se construit le devis et comment la visite est confirmée.
Comment cette mission est chiffrée
Travaux spécialisés ou multi-lots
Un prix fixe par mission
Mesure de décharges partielles, systèmes de salle propre, ou plusieurs lots et usines.
Nous le chiffrons à partir de votre plan d’essais : le devis indique les jours, les personnes et ce qu’elles apportent.
Dans un devis tout compris
- L’examen du plan d’essais au regard de votre cahier des charges avant la visite
- Le temps de notre ingénieur sur site, son déplacement et son hébergement en Chine
- Les valeurs mesurées consignées et les certificats d’étalonnage vérifiés
- Un rapport signé en anglais avec résultats, photographies et constats
- Un examen des réponses écrites de l’usine aux constats de notre rapport
Chiffré à part, avant intervention
- Les jours sur site au-delà de ceux réservés
- Un retour sur site ou un nouvel essai par vidéo sur une unité bloquée
- Des instruments spécialisés, si le plan d’essais les demande
Ce qui fait varier le prix
- Le nombre de travées ou d’ensembles
- Les points d’arrêt à observer
- La méthode d’essai et les paliers de tension
- Qui fournit le système de mesure
- La localisation de l’usine
Avant de confirmer la visite
Sous deux jours ouvrés
Nous accusons réception sous un jour ouvré. Si le dossier suffit, vous recevez le périmètre, le devis et la première date que nous pouvons proposer.
Avant la réservation
Vous examinez le prix fixe et le profil de l’ingénieur proposé.
À la réservation
Nous confirmons par écrit notre ingénieur et la date, avec la facture. Le paiement est dû à la réservation.
Avant le déplacement
Nous vérifions avec l’usine que l’unité, la plateforme d’essais et les instruments étalonnés sont prêts.
Pendant les essais
Les constats sont signalés au fil de l’eau et repris à la réunion de clôture.
Après le dernier jour d’essais
Votre rapport signé à la date indiquée dans le devis.
Comment nous choisissons votre ingénieur
- Preuves pour ce travail
- La réponse de cadrage nomme les méthodes d’essai et montre l’expérience de notre ingénieur proposé, pour que vous en jugiez avant la réservation.
- Ce que nous comparons
- L’expérience de la même classe d’équipement et des méthodes d’essai de votre plan.
- Ce que vous voyez
- Le profil d’expérience de l’ingénieur proposé, avant la réservation.
- Approbation nominative
- Si votre contrat ou votre consultant doit approuver une personne nommée, nous convenons avec vous des justificatifs nécessaires avant la réservation.
- Qui relit
- Notre service qualité relit le rapport avant de vous l’envoyer.
- Si l’ingénieur change
- Si notre ingénieur ne peut pas venir ou si vous n’acceptez pas le profil, vous recevez un autre profil à approuver avant tout déplacement.
Si quelque chose change
- L’usine déplace la date
- Nous reprogrammons sans frais, sous réserve de la disponibilité de notre ingénieur à la nouvelle date.
- L’unité n’est pas prête le jour venu
- La journée réservée reste due et nous consignons ce que nous constatons. Tout jour supplémentaire vous est chiffré avant que notre ingénieur ne reste ou ne revienne.
- L’essai dépasse le temps prévu
- Nous vous prévenons le jour même. Tout jour supplémentaire vous est d’abord chiffré et n’est ajouté qu’avec votre accord.
- L’essai échoue
- Le constat figure au rapport avec la correction de l’usine. Un nouvel essai, sur site ou en vidéo si vous l’acceptez, est chiffré sur la même base.
04 · Risques maîtrisés
Risques maîtrisés
Risque
Un résultat propre sur composant est présenté comme si la travée assemblée avait été reçue.
Mesure de maîtrise
Le niveau d’objet est consigné pour chaque mesure et le rapport porte une déclaration de conformité distincte par niveau.
Risque
Une lecture de dépistage sur appareil portatif est proposée comme valeur d’acceptation.
Mesure de maîtrise
L’acceptation reste tenue à la mesure CEI 60270 étalonnée ; les résultats de dépistage et UHF sont consignés pour ce qu’ils sont — localisation et discrimination du bruit, non des amplitudes étalonnées en pC.
Risque
Une interférence d’atelier est consignée comme défaut, ou un défaut réel écarté comme bruit.
Mesure de maîtrise
Plancher de bruit, maîtrise du montage, captures répétées et interprétation résolue en phase servent à les séparer, avec le raisonnement écrit dans le rapport plutôt qu’affirmé.
Risque
Le circuit de mesure est étalonné une fois, puis le montage change et les chiffres dérivent.
Mesure de maîtrise
L’étalonnage est observé dans le circuit complet et renouvelé après toute modification substantielle, chaque vérification étant consignée face aux mesures qu’elle couvre.
Risque
Un compartiment est ouvert pour reprise puis refermé, et le résultat antérieur est conservé comme s’il valait encore.
Mesure de maîtrise
Le nouvel essai est traité comme obligatoire partout où géométrie, cloisons, traversées, extrémités ou écrans ont été touchés, et la matrice garde les deux résultats visibles.
Risque
L’interface câble — la partie finie après les essais électriques — échappe à tous les essais.
Mesure de maîtrise
Le périmètre indique explicitement quelles interfaces étaient dans l’objet essayé et lesquelles restent pour le site, pour que chaque interface ait un essai qui en répond.
05 · Ressources de référence
Voir aussi
- Service · Observation des essais de DP en FATLe périmètre général d’observation DP pour transformateurs, transformateurs de mesure et câbles HT, centré sur la crédibilité de la mesure.
- Service · Observation de la FAT d’appareillage et d’armoiresLe périmètre complet appareillage : construction, câblage, essais diélectriques, verrouillages et fonctions de protection.
- Service · Réception en usine (FAT) en ChineLe service FAT parent — l’observation DP s’exécute en général dans ce périmètre plus large.
- Ressource · Essais de décharges partielles en FATLe guide de spécification : quand la DP relève de la FAT et ce que consigne un résultat crédible.
- Ressource · Guide de la réception en usineLe guide FAT complet : séquence, preuves et décision de libération.
- Secteur · ÉnergieComment Sinospect accompagne les acheteurs du secteur énergie, de la fourniture à l’inspection et à la livraison.
06 · Questions
Questions fréquentes
Quelle différence avec l’observation générale des essais de DP ?
L’observation générale vérifie que la mesure elle-même est crédible — étalonnage, bruit, séquence de tension, bonne limite — pour toute classe d’équipement. Ce périmètre y ajoute le volet propre à l’appareillage : quel objet de l’ensemble a réellement été essayé, si le motif résolu en phase correspond à une classe de défaut connue en GIS et en appareillage blindé, et ce qui doit être réessayé une fois un compartiment ouvert. Pour des transformateurs ou des câbles, le périmètre général est la bonne page ; pour de l’appareillage, celle-ci ajoute la partie qui permet de juger si une valeur acceptable est probante.
Un contrôle TEV ou ultrasonore portatif peut-il remplacer une mesure CEI 60270 ?
Non lorsque le contrat exige une mesure conventionnelle en charge apparente. Les appareils portatifs TEV et les sondes ultrasonores sont des outils de dépistage et de tendance dont la réponse dépend de l’enveloppe, de la mise à la terre et du trajet du capteur ; ils ne fournissent donc pas seuls une valeur comparable à une limite exprimée en picocoulombs. L’acceptation suit la méthode, l’édition et les critères désignés par la spécification projet approuvée.
La mesure UHF est-elle utile sur GIS si elle n’est pas étalonnée en picocoulombs ?
Elle peut l’être lorsque la méthode approuvée l’utilise pour discriminer le bruit ou localiser une indication. La détection UHF ne fournit pas seule une amplitude étalonnée en pC ; le rapport précise donc quelle méthode désignée par le projet produit la valeur d’acceptation et laquelle appuie la localisation ou la discrimination du bruit.
L’usine dit que les isolateurs ont déjà passé un essai de DP de série. Est-ce suffisant ?
Cela dépend entièrement de ce que le contrat a acheté. Un essai de série sur un isolateur seul avant assemblage prouve le composant ; il ne prouve ni la cloison, ni la travée assemblée, ni le module d’expédition — et certainement pas le compartiment câble, en général terminé après les essais électriques. Le témoin consigne explicitement le niveau de l’objet d’essai et refuse une phrase d’acceptation globale qui se lirait comme si un seul résultat propre les couvrait tous.
Que se passe-t-il après la découverte d’un défaut et l’ouverture d’un compartiment ?
Ouvrir un compartiment modifie la géométrie dont dépend le comportement des décharges : l’objet repris appelle son propre résultat. Le périmètre traite le nouvel essai après intervention comme obligatoire partout où cloisons, traversées, extrémités, écrans ou géométrie des conducteurs ont été touchés, et consigne côte à côte résultat initial, intervention et résultat après reprise, pour que les deux chiffres restent au dossier.
07 · Pour démarrer
Quoi envoyer — commencez avec ce que vous avez
La procédure FAT du fournisseur est le document le plus utile, car c’est là que se loge en général l’ambiguïté sur le niveau d’objet. Une spécification, voire l’offre, suffit pour démarrer.
Procédure FAT ou plan d’essais du fournisseur
Le document qui régira la journée — celui qui est annoté avant le déplacement.
Spécification et limites de DP déclarées
La limite fixée par votre contrat et l’objet auquel elle s’applique, ou la norme à laquelle il renvoie.
Schéma unifilaire et plan d’ensemble
Ce que l’ensemble est censé être, afin d’identifier l’objet essayé par rapport à lui.
Conception de l’interface câble, le cas échéant
Extrémités et accessoires couverts par les essais en usine, avec les contrôles à réaliser sur site.
Fabricant, quantités et fenêtre d’essais prévue
Où se trouve la plateforme et quand les unités y arrivent, pour intervenir avant la pression d’expédition.
Transmettez les documents disponibles. Sinospect confirme la limite applicable, le niveau d’objet et ce qui manque.
Envoyez votre plan d’essais pour un devis décharges partielles
Envoyez la procédure FAT ou la spécification, le type d’appareillage et la fenêtre d’essais prévue. Sur une commande contractée directement par l’acheteur, Sinospect peut proposer un témoin indépendant en Chine. Lorsque Sinospect fournit l’équipement, ce même travail relève du contrôle qualité exercé par Sinospect auprès de son fournisseur. Sinospect accuse réception sous un jour ouvré. Lorsque le dossier est suffisant, la première évaluation écrite suit sous deux jours ouvrés avec le périmètre proposé, les points d’annotation déjà visibles dans la procédure, un devis et la première date d’intervention possible.