

Service · Exécution en usine
FAT en Chine : témoin de réception en usine
- Livrable :
- Un témoin FAT en Chine consigne les mesures et les écarts des essais de réception en usine pour éclairer la décision de libération de l’acheteur.
- Délai :
- Dates d’essais fixées selon le protocole convenu ; rapport remis après les essais.
- Tarif :
- 625 à 1 800 USD par journée d’ingénieur sur site, rapport compris.
- Exemple de rapport :
- PDF en anglais·Exemple de devis (PDF, anglais)
Transmettez le cahier des charges, l’adresse de l’usine et le protocole proposé pour organiser une réception en usine avec témoin en Chine. Sinospect définit le rôle du témoin, les contrôles et les justificatifs avec l’acheteur, consigne les essais observés en usine, leurs résultats, les écarts et sa recommandation.
- Point de contrôle de l’acheteur
- Point d’arrêt FAT avant la libération de l’équipement
- Aussi appelé
- Essai en présence d’un témoin · essais observés en usine · réception en usine · factory witness test
- Rôle de la mission
- Témoin mandaté directement par l’acheteur, ou contrôle qualité exercé en usine par Sinospect sur une commande fournie par Sinospect
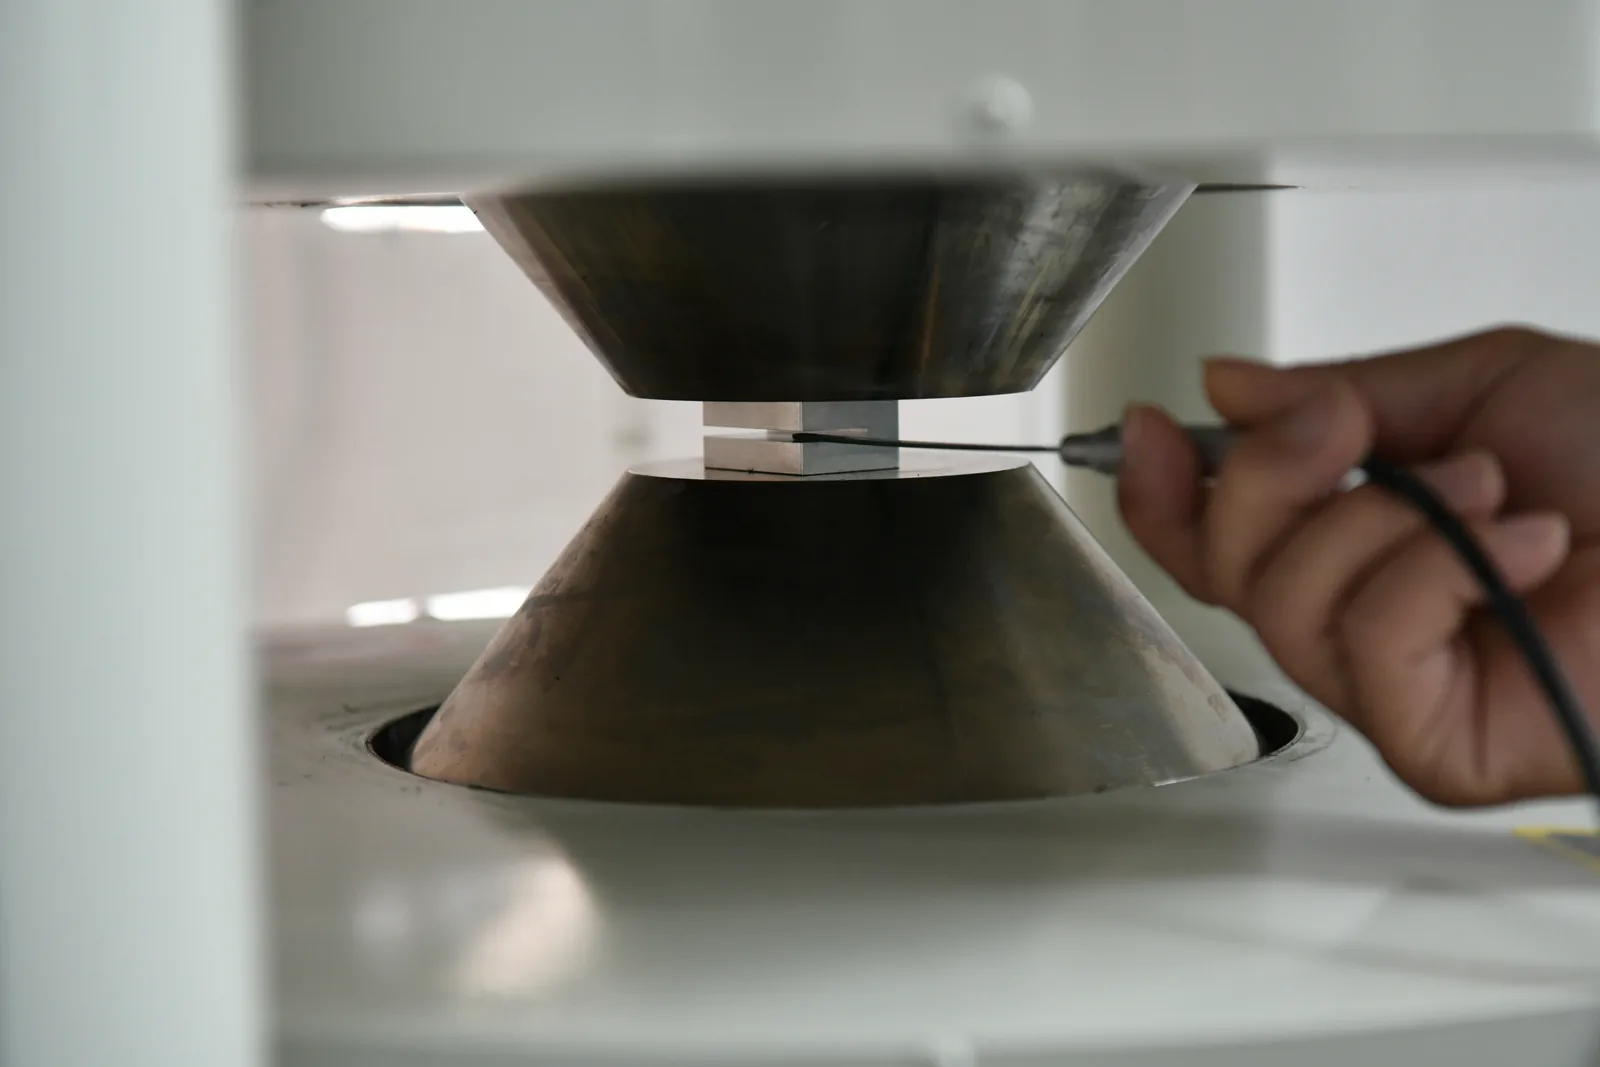
Envoyez le dossier avant que le fournisseur ne fige la date d’essais.
Nous confirmons si la FAT est le bon niveau, quels essais doivent être observés et si la mission exige un inspecteur, un ingénieur ou un spécialiste de discipline. Si le protocole ou les critères d’acceptation sont incomplets, les lacunes sont identifiées avant tout déplacement.
- À envoyer
- Cahier des charges, ITP ou protocole FAT, périmètre de l’équipement et état de préparation du fournisseur
- Réponse écrite
- Bon niveau d’inspection, périmètre à observer, entrées manquantes et première date possible
- Profil affecté
- Inspecteur, ingénieur ou spécialiste de discipline adapté à l’équipement et à la méthode d’essai
Réponses rapides
Comment organiser une réception en usine avec témoin en Chine ?
Le témoin de réception en usine (FAT) en Chine assiste aux essais convenus et consigne résultats, écarts et nouveaux essais pour éclairer l’acceptation de l’acheteur. Le protocole définit la mission. Lors d’une mission d’inspection commandée directement par l’acheteur, Sinospect travaille pour celui-ci et sa rémunération provient exclusivement de lui.
| Ce que demandent les acheteurs | Le nom qu'en donne le contrat ou le fournisseur | Ce qui se passe réellement |
|---|---|---|
| Quelqu'un pour voir la machine testée avant l'expédition | Réception en usine (FAT) avec essais observés · essai en présence d'un témoin | L’inspecteur, l’ingénieur ou le spécialiste de discipline affecté assiste aux essais à l'usine et consigne les résultats mesurés selon votre spécification |
| La preuve que cela fonctionne vraiment, pas des photos et une vidéo | Essais fonctionnels et de performance observés | Les essais sont exécutés devant le témoin, avec valeurs, durée, charge et conditions d'essai consignées |
| La vérification que le bon contenu est dans la caisse avant le départ | Inspection avant expédition (PSI) | Quantité, emballage, marquage et état visible après emballage — préparation à l'expédition, pas performance |
| Les documents demandés par la banque ou le client final | Rapport FAT signé et journal des non-conformités | Une trace datée de ce qui a été testé, de ce qui a réussi, de ce qui a échoué et de ce qui reste ouvert |
| Quelqu'un pour nous dire s'il est prudent de libérer le solde | Recommandation de libération | Libérer, libérer avec commentaires, mettre en attente, reprendre ou demander un nouvel essai — la décision reste la vôtre |
Une même campagne FAT peut-elle couvrir plusieurs usines ou des interventions répétées ?
Oui, à condition qu’elle soit pilotée comme une campagne unique et non recopiée de manière ad hoc d’une visite à l’autre. Un protocole maître, un vocabulaire d’acceptation, un standard de preuve et un format de rapport restent cohérents ; chaque usine ou intervention consigne ensuite son propre périmètre, sa date, le personnel affecté, les instruments, les constats, les points ouverts et la suite à donner. Le format commun permet de comparer les résultats propres à chaque site.
| Forme opérationnelle | Mode de maîtrise |
|---|---|
| FAT unique | Une unité, une usine, un protocole, un périmètre d’observation et un rapport définis |
| Campagne multi-usines | Une méthode maître avec une fiche d’intervention, une affectation et un jeu de constats propres à chaque usine |
| Programme de surveillance récurrent | Visites prévues et réalisées suivies sous une même méthode de rapport, avec points d’arrêt et points ouverts propres au site |
Quelle est la différence entre un essai de réception en usine (FAT) et une inspection avant expédition (PSI) pour l'achat d'équipements en Chine ?
La FAT vérifie si l'équipement respecte les exigences techniques, fonctionnelles et documentaires convenues avant libération, généralement avant l'emballage final. La PSI confirme plutôt la préparation à l'expédition après emballage : quantité, emballage, marquage, numéros de série et dossier documentaire. Pour un équipement complexe, l'acheteur conduit souvent une FAT, puis une PSI avant départ.
| Point de comparaison | Essai de réception en usine (FAT) | Inspection avant expédition (PSI) |
|---|---|---|
| Objectif principal | Vérifier les exigences techniques, fonctionnelles et documentaires | Vérifier la préparation finale à l'expédition |
| Moment habituel | Avant libération, généralement avant l'emballage final | Après emballage, avant le départ de l’usine |
| Contrôles habituels | Performance, configuration, sécurité, enregistrements, traitement des non-conformités | Quantité, emballage, marquage, numéros de série, dossier documentaire |
| Cas adaptés | Équipements industriels, moules, machines, lignes de process, systèmes conçus sur spécification | Produits finis, emballages, accessoires, pièces de rechange simples |
En quoi consiste l’observation d'une FAT, et qui décide ensuite de libérer l'équipement ?
L’observation d'une FAT signifie que les essais usine convenus sont observés, mesurés et consignés selon la procédure FAT, avec le statut réussite / échec capturé par preuves photo et vidéo. Sinospect fournit les preuves observées et une recommandation : libérer, libérer avec commentaires, bloquer, reprendre ou demander un nouvel essai. Sur une commande passée directement par l'acheteur, celui-ci conserve la décision finale de libération ; sur une commande fournie par Sinospect, Sinospect décide de sa propre libération en usine.
| Livrable FAT | Utilité pour l'acheteur |
|---|---|
| Plan d’observation FAT et note de préparation | Confirme le périmètre prévu, la préparation fournisseur et les témoins requis |
| Rapport FAT signé / disposition d'essai | Consigne les résultats mesurés et le statut réussite / échec |
| Preuves photo, vidéo et de mesure | Étayent les constats observés par une preuve traçable |
| Journal des non-conformités et actions correctives | Suit les non-conformités, leur statut de correction et les points reportés |
| Recommandation de libération / blocage / reprise / nouvel essai | Étaie la décision finale de libération de l'acheteur |
Quel périmètre de FAT faut-il observer avant la libération d'un équipement en Chine ?
Le périmètre de FAT de l'acheteur suit le plan d'inspection et d'essais convenu, la procédure FAT et les critères d'acceptation, sur cinq points de contrôle : ITP et préparation, identité et conformité de l'équipement, observation des essais fonctionnels et de performance, contrôles de sécurité et de protection, et revue documentaire avec traitement des non-conformités. Chacun est mesuré et consigné selon les critères convenus.
| Point de contrôle FAT | Ce qui est vérifié | Livrable |
|---|---|---|
| ITP, procédure et préparation | Critères d'acceptation, préparation fournisseur, banc d'essai, témoins requis | Note de préparation et plan d’observation |
| Identité et conformité de l'équipement | Correspondance avec le bon de commande, plaque signalétique, modèle, numéro de série, plans, configuration, finition | Fiche d'identité et de conformité |
| Essais fonctionnels et de performance | Valeurs mesurées, durée, charge, sortie, réponse de commande, alarmes, séquence | Résultats réussite / échec avec preuves photo ou vidéo |
| Sécurité, isolation et protection | Isolation, mise à la terre, pression / étanchéité, arrêts d'urgence, protections, interverrouillages, références de calibration | Fiche de contrôle sécurité et protection |
| Documentation et non-conformité | Certificats, références de calibration, manuels, listes de pièces de rechange, modifications tel que construit | Traitement des non-conformités et journal des actions correctives |
Qu'est-ce qu'un essai de réception en usine en Chine, et quand est-il le bon niveau de contrôle ?
Un essai de réception en usine en Chine est une vérification de performance observée selon l'ITP convenu, produisant des résultats mesurés et une trace signée avant libération. Il se justifie pour les équipements industriels, moules, machines, lignes de process et systèmes conçus sur spécification, lorsqu'un défaut après expédition est coûteux ou lent à corriger. Les articles simples relèvent plutôt de la PSI ou du contrôle ponctuel.
| Type d'article | Niveau de contrôle | Pourquoi ce niveau |
|---|---|---|
| Équipements industriels, moules, machines, lignes de process, systèmes conçus sur spécification | FAT | Un défaut après expédition est coûteux ou lent à corriger |
| Produits finis et emballages | Contrôle ponctuel ou PSI | Généralement pas le bon niveau pour une FAT |
| Accessoires de base, pièces de rechange simples | Contrôle ponctuel ou PSI | Généralement pas le bon niveau pour une FAT |
01 · Périmètre
Quand la réception en usine (FAT) est le bon niveau
Les devis des fournisseurs et la correspondance de l’acheteur peuvent parler d’essai en présence d’un témoin, d’inspection à la source ou d’inspection chez le fournisseur, mais ces formulations ne sont pas automatiquement interchangeables avec une FAT. La FAT est un point d’arrêt défini à l’usine : le protocole, les critères d’acceptation, le rôle du témoin, les preuves, l’autorité et la décision de libération sont convenus par écrit ; les essais sont ensuite observés, les résultats mesurés sont consignés, les non-conformités font l’objet d’une décision de traitement, et l’acheteur reçoit une base écrite pour libérer, mettre en attente, demander une reprise ou exiger un nouvel essai. La FAT se justifie généralement pour les équipements industriels, moules, machines, lignes de production et systèmes conçus sur spécification, lorsque la correction d’un défaut découvert après expédition serait coûteuse, lente ou perturberait l’exploitation. Elle n’est généralement pas le bon niveau pour un conteneur de produits finis, une commande d’emballages, une série d’accessoires simples ou une expédition de pièces de rechange courantes ; ces cas relèvent plutôt du contrôle ponctuel ou de l’inspection avant expédition en Chine, sauf exigence technique d’acceptation particulière.
Cela devient utile lorsque
- Un équipement industriel présente des caractéristiques de performance qui doivent être observées avant expédition, et pas seulement photographiées ou vérifiées après emballage.
- Un transformateur, générateur, moteur, pompe, compresseur, ligne de process ou autre machine technique doit être testé selon un ITP ou une procédure FAT convenue.
- Un moule, un outillage ou un dispositif de production doit être validé sur ajustement, fonction, cadence attendue, état de surface, inserts, refroidissement ou répétabilité avant libération.
- La sécurité, l’isolation, les protections, la logique de commande, les alarmes ou les interverrouillages doivent être vérifiés avant que l’équipement ne quitte le fournisseur.
- Un essai échoué, une mauvaise configuration ou un accessoire manquant serait difficile à corriger après arrivée sur site.
- Une banque, un partenaire, un client en aval ou un régulateur demande un dossier traçable relatif aux essais en usine indiquant ce qui a été testé, ce qui a réussi, ce qui a échoué et ce qui reste ouvert.
- La FAT exige un spécialiste de discipline, un justificatif de compétence propre au projet ou un instrument calibré qui doit être confirmé avant la date d’essai.
- Plusieurs usines, lots d’équipement ou interventions répétées doivent suivre un même protocole et une même méthode de rapport sans perdre les constats propres à chaque site.
02 · Maîtrise et preuves
Points de contrôle FAT dans le volet Assurance qualité
Point de contrôle
ITP, procédure FAT et préparation du fournisseur
Sinospect confirme le plan d’inspection et d’essais, la procédure FAT, les critères d’acceptation, la préparation du fournisseur, la disponibilité du banc d’essai, les personnes devant assister aux essais, le profil de mission et les justificatifs de compétence, les besoins d’accès et de langue, les instruments et étalonnages requis, ainsi que la distinction entre essais de routine, références d’essais de type et essais particuliers exigés pour cette commande.
Point de contrôle
Identité de l’équipement, conformité visuelle et dimensionnelle
L’unité inspectée est rattachée au bon de commande, à la plaque signalétique, au modèle, au numéro de série, aux plans et à la configuration convenue. L’état visuel, les dimensions clés, la finition, l’état d’assemblage, les composants majeurs et les accessoires sont vérifiés avant que le récit d’essai fonctionnel ne commence.
Point de contrôle
Observation des essais fonctionnels et de performance
Les essais convenus sont observés selon la procédure FAT. Les valeurs mesurées, la durée d’essai, les conditions de charge, la sortie mesurée, la réponse de commande, les alarmes, la séquence de fonctionnement et les critères de réussite ou d’échec sont consignés, avec des photographies ou des vidéos lorsque c’est utile.
Point de contrôle
Contrôles de sécurité, d’isolation et de protection
Les points FAT liés à la sécurité et aux protections sont vérifiés lorsque pertinents : isolation, mise à la terre, essais de pression ou d’étanchéité, arrêts d’urgence, protections mécaniques, interverrouillages, dispositifs de protection, armoires de commande, marquages d’avertissement et points d’isolement. Les références d’étalonnage et les instruments d’essai sont vérifiés lorsque la preuve dépend d’une mesure.
Point de contrôle
Revue documentaire et traitement des non-conformités
Enregistrements d’essais, certificats, références d’étalonnage, modifications reportées dans le dossier tel que construit, manuels, listes de pièces de rechange et documents de préparation à l’emballage sont revus tant que l’équipement reste accessible. Les non-conformités sont classées, affectées à une correction, acceptées avec conditions, reportées, ou utilisées pour appuyer une recommandation de mise en attente ou de nouvel essai.
Preuves examinées
Preuves consignées pendant le niveau FAT
- Base FAT et préparation du fournisseur
- Bon de commande, spécification technique, plans approuvés, liste de composants approuvée, ITP, procédure FAT et critères d’acceptation vérifiés avant la présence aux essais.
- Préparation du fournisseur confirmée : équipement terminé, banc d’essai disponible, instruments identifiés, documents pertinents préparés et responsables du fournisseur présents.
- Périmètre des essais de routine, références d’essais de type, essais particuliers et exclusions consignés au regard de la commande.
- Dossier d’essais observés et mesures
- Identité de l’équipement, plaque signalétique, modèle, numéro de série, composants majeurs et configuration photographiés et rattachés au dossier d’essai.
- Essais fonctionnels, de performance, de sécurité, d’isolation ou de commande observés selon les critères convenus, avec résultats mesurés et indication consignée de leur réussite ou de leur échec.
- Instruments d’essai, références d’étalonnage, conditions d’essai et explications du fournisseur consignés lorsqu’ils influencent la fiabilité de la preuve.
- Dossier d’affectation et de campagne
- Rôle affecté, discipline et base d’expérience documentés par rapport à l’équipement, au protocole et à la méthode d’essai avant réservation.
- Instruments requis, responsabilité de fourniture, référence d’étalonnage et date de validité identifiés avant la présence aux essais.
- Pour une campagne multi-usines ou des interventions répétées, le protocole maître et la méthode de rapport restent maîtrisés tandis que chaque usine ou visite conserve son périmètre, sa date, son personnel, ses preuves et ses constats.
- Dossier de recommandation et de libération
- Non-conformités consignées avec sévérité, référence à l’exigence, réponse du fournisseur, responsable de l’action corrective et date cible de clôture.
- Preuves d’actions correctives, résultats du nouvel essai, documents mis à jour ou éléments du dossier de l’équipement tel que construit sont consignés lorsque les points sont corrigés avant libération.
- Recommandation de libération, libération conditionnelle, mise en attente, reprise, nouvel essai ou expédition avec points ouverts reportés, préparée pour la décision de l’acheteur.
03 · Livrables
Livrables émis
Livrable
Pour · Achats, ingénierie et qualitéPlan d’observation de la FAT et note de préparation
Court dossier de base des essais et de la mission : ITP, procédure FAT, critères d’acceptation, préparation de l’équipement et de l’usine, rôle ou discipline affecté, instruments requis, usines ou interventions couvertes, périmètre d’observation et frontière d’autorité avant exécution de la FAT.
Livrable
Pour · Ingénierie, opérations et revues externesRapport FAT signé ou conclusion consignée à l’issue des essais
Dossier structuré indiquant quels essais ont été observés, quels résultats ont été mesurés, quels critères ont été appliqués, et si chaque essai a satisfait aux critères, n’y a pas satisfait ou reste ouvert.
Livrable
Pour · Ingénierie et opérationsPhotographies, vidéos et mesures
Preuves visuelles et mesures traçables, rattachées aux numéros de série, étapes d’essai, points de contrôle, NCR et actions correctives.
Livrable
Pour · Achats et équipe du fournisseurJournal des non-conformités et actions correctives
Chaque point classé, relié à une exigence, affecté à une correction ou à un nouvel essai, puis suivi jusqu’à clôture ou report documenté.
Livrable
Pour · Achats et financeRecommandation de libération, mise en attente ou report
Recommandation étayée pour soutenir la décision de l’acheteur : libérer, libérer avec commentaires, mettre en attente, reprendre, demander un nouvel essai ou expédier avec des points ouverts clairement identifiés.
04 · Risques maîtrisés
Risques maîtrisés
Risque
Une PSI est utilisée alors qu’une FAT est nécessaire, et les défauts de performance ne sont découverts qu’après expédition.
Mesure de maîtrise
Sinospect sépare d’abord le niveau d’assurance qualité : la PSI vérifie la préparation à l’expédition ; la FAT permet d’observer l’acceptation technique et fonctionnelle avant emballage ou libération.
Risque
Le fournisseur contrôle le récit d’essai avec des photographies, des vidéos ou des enregistrements internes qui ne prouvent pas l’unité exacte ni les conditions d’essai.
Mesure de maîtrise
Sinospect assiste aux essais convenus chez le fournisseur, rattache les preuves à l’identité de l’unité et consigne les conditions d’essai, les valeurs mesurées et les critères d’acceptation.
Risque
L’équipement paraît correct visuellement mais ne correspond pas à la configuration, à la liste de composants ou à la séquence de fonctionnement exigée.
Mesure de maîtrise
Plaque signalétique, numéro de série, plans, liste des composants, accessoires majeurs, logique de commande et configuration sont vérifiés avant et pendant la FAT.
Risque
Les problèmes de sécurité, d’isolation, de protection ou de commande sont découverts seulement pendant l’installation ou la mise en service.
Mesure de maîtrise
Les contrôles FAT de sécurité, isolation, alarmes, interverrouillages et protections sont observés lorsque pertinents, avec consignation des points échoués avant libération.
Risque
Les non-conformités sont discutées oralement puis disparaissent du dossier.
Mesure de maîtrise
Chaque constat est inscrit dans le journal NCR ou la liste de points ouverts, avec sévérité, action corrective, preuve attendue et impact sur la libération.
Risque
L’acheteur reçoit une simple mention « FAT réussie » qui ne suffit pas à une revue par une banque, un partenaire, un client en aval ou un régulateur.
Mesure de maîtrise
Le rapport FAT indique ce qui a été testé, quels critères ont été appliqués, quelles preuves ont été revues, quels points restent ouverts et quelle recommandation de libération en découle.
Risque
Un inspecteur générique est affecté sans correspondance avec l’équipement, la méthode d’essai, la discipline ou les instruments requis.
Mesure de maîtrise
Sinospect définit la base d’affectation avant réservation et consigne le rôle, les justificatifs de compétence, les contraintes du site et les exigences d’instruments qui rendent le profil adapté au périmètre déclaré.
Risque
Une campagne multi-usines ou à interventions répétées dérive vers des protocoles, standards de preuve et formulations de rapport différents selon les sites.
Mesure de maîtrise
Un protocole maître, un vocabulaire d’acceptation et une méthode de rapport restent maîtrisés, tandis que chaque usine ou intervention conserve son personnel, ses preuves, ses constats et sa disposition propres.
Risque
Le devis n’est pas comparable parce que le déplacement, les heures supplémentaires, l’annulation, le nouvel essai, le rapport, l’expertise ou l’autorité restent implicites.
Mesure de maîtrise
La proposition précise la base commerciale, les usines ou interventions incluses, les déclencheurs de variation, les exclusions et la frontière d’autorité avant le démarrage ; aucun tarif public ne remplace un périmètre défini.
05 · Questions
Questions fréquentes
Comment mandater un témoin FAT en Chine ?
Transmettez le cahier des charges, l’adresse de l’usine et le protocole proposé. Sinospect définit le rôle du témoin et les justificatifs, assiste aux essais et remet les résultats pour la décision de l’acheteur. Sinospect affecte l’inspecteur, l’ingénieur ou le spécialiste de discipline requis. La mission est affectée en fonction de l’équipement et des essais ; pour un périmètre réel, Sinospect peut communiquer le profil proposé et les justificatifs pertinents.
Que se passe-t-il si un équipement échoue à la réception en usine ?
Sinospect consigne la non-conformité, la correction proposée et les justificatifs des nouveaux essais convenus. Les points ouverts fondent une recommandation de libération, de mise en attente, de reprise ou de nouvel essai à l’intention de l’acheteur.
Comment définir et rémunérer une mission de témoin FAT en Chine ?
Lors d’une mission d’inspection commandée directement par l’acheteur, Sinospect travaille pour celui-ci et sa rémunération provient exclusivement de lui. Le mandat définit le périmètre et les livrables. Le devis dépend de la mission et des justificatifs à produire. Une FAT ponctuelle bien définie peut être chiffrée sur un périmètre forfaitaire borné ; une surveillance récurrente peut utiliser des conditions à la journée ou par intervention ; un travail lourd en protocole, expertise ou instrumentation peut être chiffré comme une campagne spécialisée forfaitaire couvrant le résultat convenu. La proposition précise ce qui est inclus et ce qui déclencherait une variation avant le démarrage.
Qui accepte l’équipement après la FAT en Chine ?
L’autorité est définie par écrit pour la mission. Sinospect peut observer et consigner les essais convenus, contester les preuves dans le périmètre, émettre des non-conformités, demander une clarification, assister à une action corrective ou à un nouvel essai, et recommander une libération, une mise en attente, une reprise ou un nouvel essai. L’acheteur conserve les décisions de conception, les critères d’acceptation, l’approbation des dérogations et des modifications, ainsi que la décision finale de libération. Sur une commande fournie par Sinospect, Sinospect décide aussi de sa propre autorisation d’expédition et du paiement du solde final au titre de son contrat avec le fabricant. Toute délégation précise à Sinospect est consignée par écrit. La signature du témoin atteste sa présence et les résultats consignés.
Qui assistera à ma FAT en Chine, et comment ce profil est-il sélectionné ?
La mission est affectée en fonction de l’équipement et des essais. Sinospect examine la catégorie d’équipement, le protocole FAT, la méthode d’essai applicable, les critères d’acceptation, la discipline requise, les besoins linguistiques et d’accès au site, ainsi que les exigences d’instruments et de calibration. La proposition précise le rôle à affecter et les preuves nécessaires pour confirmer son adéquation. Pendant la qualification, Sinospect peut communiquer le profil proposé et les justificatifs pertinents lorsque cela est approprié et autorisé.
J’achète de l’équipement en Chine pour la première fois. Qu’est-ce que je reçois concrètement, et qu’ai-je à faire ?
Vous envoyez ce que vous avez : le bon de commande, le cahier des charges ou la spécification, et ce que le fournisseur appelle son protocole d’essais. Sinospect vous dit si une FAT complète est le bon niveau pour cette commande ou si une inspection avant expédition ferait le même travail. Si la FAT est justifiée, Sinospect affecte l’inspecteur, l’ingénieur ou le spécialiste de discipline requis par le périmètre pour assister aux essais à l’usine. Vous recevez un dossier signé de ce qui a été testé et mesuré, la liste de ce qui a échoué ou reste ouvert, et une recommandation : libérer, libérer avec commentaires, bloquer, reprendre ou demander un nouvel essai. Sur une commande passée directement par vous, la décision de libération reste la vôtre ; lorsque Sinospect fournit l’équipement, le même dossier étaye sa propre décision de libération. Vous restez à votre bureau, et le rapport est écrit pour un lecteur qui rencontre ces normes occasionnellement.
Le fournisseur parle d’« essais en présence du client » et le contrat dit « FAT ». Est-ce la même chose ?
Les deux se recouvrent, et le contrat tranche. La FAT est l’événement d’essai défini en usine ; un essai observé décrit la manière dont un ou plusieurs essais convenus sont observés. Le périmètre écrit définit les participants, les essais couverts, les critères d’acceptation et l’autorité de libération. Dans une mission commandée directement par l’acheteur, le représentant Sinospect est mandaté par l’acheteur et intervient indépendamment du fournisseur dans le périmètre convenu. Lorsque Sinospect est le fournisseur contractuel, cette activité relève de son propre contrôle qualité en usine, distinct d’une certification indépendante par un tiers. Le rôle, le périmètre, les critères, les preuves et l’autorité sont fixés par écrit avant la date d’essai.
Comment savoir si la FAT est le bon niveau pour ma commande, ou si une PSI suffit ?
Cette décision se prend dans la phase Assurance qualité. Sinospect regarde la valeur, la complexité technique, la nécessité de observer les essais de performance et la difficulté de correction après expédition. Si la commande concerne des produits finis, emballages, accessoires ou pièces de rechange simples, un contrôle ponctuel ou une PSI est le niveau habituel, et une exigence d’acceptation technique précise fait monter ce niveau. Si elle concerne un équipement industriel, un outillage, un moule, une ligne de process ou une machine avec critères d’acceptation fonctionnels, la FAT est le niveau habituel.
Une vidéo fournisseur suffit-elle pour approuver une FAT ?
Une vidéo complète le dossier. La preuve de l’unité exacte, de toutes les conditions d’essai, de la durée d’essai, des valeurs mesurées, des références d’instruments et des critères d’acceptation vient d’un témoin sur la plateforme. Pour des équipements de valeur ou techniquement complexes, l’observation sur site donne une preuve plus solide et une base de libération plus claire.
Méthode de preuve FAT
Observé en usine. Consigné pendant que la correction restait possible.
Pour une mission FAT formelle en Chine, l’ingénieur qualité affecté vérifie le point d’essai convenu et consigne ses observations selon la procédure FAT pendant l’exécution.
- Observation
- Le point d’essai défini a été observé dans l’usine fournisseur.
- Dossier
- Les observations ont été consignées selon la procédure convenue pendant l’exécution.
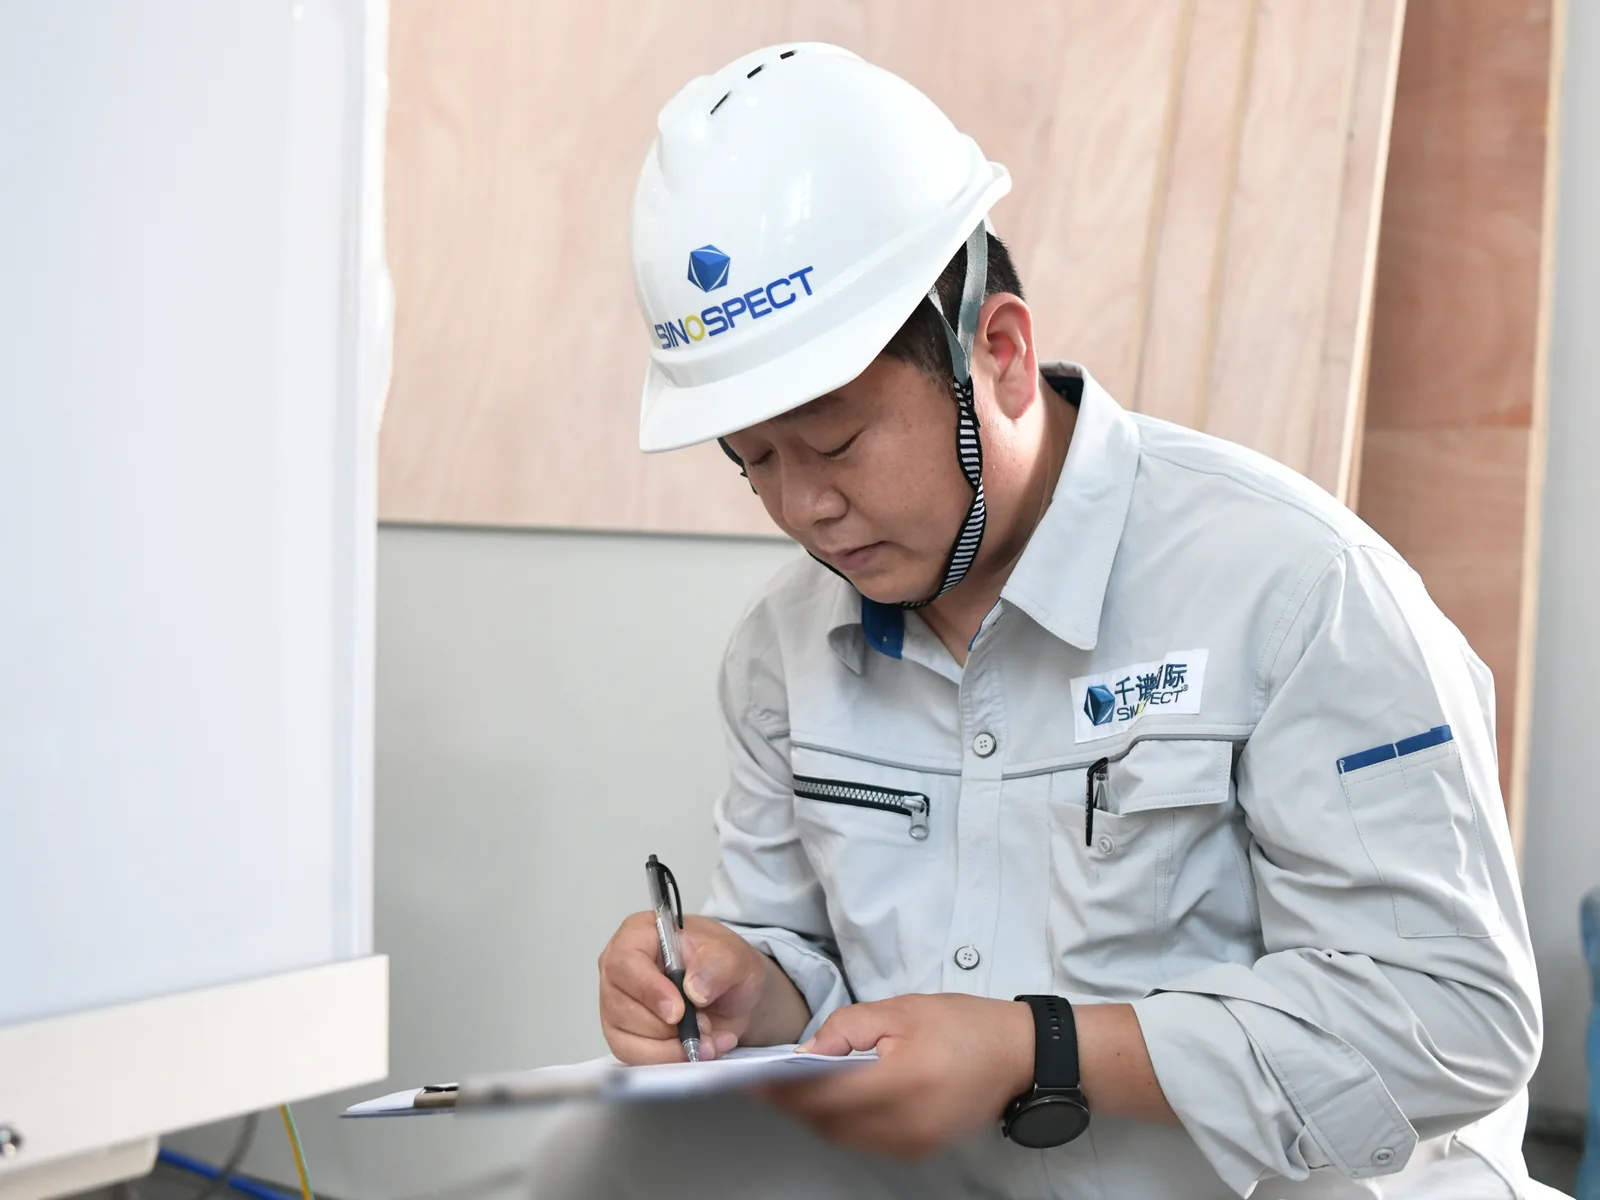
L’ingénieur qualité affecté consigne ses observations selon la procédure FAT convenue.
06 · Pour démarrer
Ce qu’il faut envoyer — commencez par ce que vous avez
Transmettez le cahier des charges et les documents d’essais disponibles. Sinospect s’appuie sur ces éléments pour proposer le périmètre et préciser les points du protocole à compléter.
Plan de FAT ou protocole d’essais
La procédure à observer, si elle existe — sinon le cahier des charges à partir duquel la bâtir.
Cahier des charges ou spécification technique
Les performances que l’équipement doit démontrer, avec les normes applicables.
Bon de commande, usines et forme de campagne
Ce qui a été commandé, chaque usine ou lieu d’essai, et s’il s’agit d’une FAT unique ou d’une campagne répétée, afin de planifier correctement les interventions.
Critères d’acceptation
Seuils d’acceptation et de mise en attente, tolérances et conditions d’essai qui décident de la libération.
Date de disponibilité prévue
La date à laquelle le fournisseur prévoit que l’équipement sera prêt pour la FAT, afin de situer la réception avant expédition.
Discipline, justificatifs de compétence ou instruments requis
Toute exigence de l’acheteur, du prêteur, du client final ou du site qui influence le choix du personnel, les preuves acceptées, l’expérience, les équipements d’essai ou l’étalonnage.
Transmettez les documents disponibles. Sinospect précise les éléments nécessaires pour définir la mission.
Planifier une réception en usine (FAT) avec essais observés en Chine
Envoyez le périmètre de l’équipement, les coordonnées du fournisseur et la spécification ou le protocole FAT dont vous disposez. Sinospect accuse réception sous un jour ouvré. Lorsque le dossier est suffisant, l’évaluation écrite du périmètre suit sous deux jours ouvrés : bon niveau de contrôle, profil d’affectation, forme de campagne, essais à observer, première date possible et hypothèses commerciales ou d’autorité à confirmer. Une fois la mission confirmée, l’inspecteur, l’ingénieur ou le spécialiste affecté assiste aux essais et vous remet le dossier FAT signé pour votre décision de libération.