

Service · Exécution en usine · FAT
Observation de la réception en usine (FAT) d’appareillage et d’armoires de commande en Chine
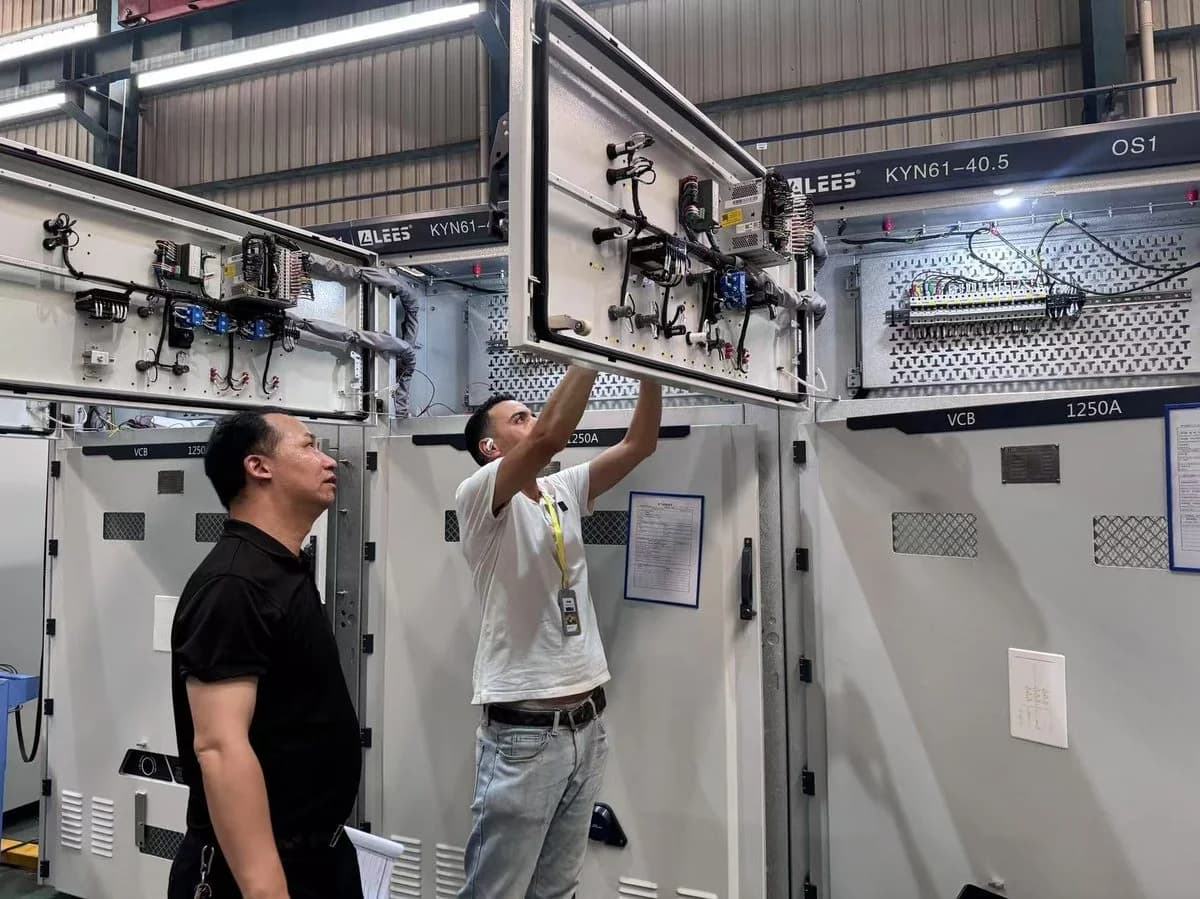
Pour les appareillages 33, 36 et 40,5 kV, Sinospect propose un ingénieur nommé et peut soumettre son CV, le périmètre et le format de rapport à la pré-approbation de l’acheteur ou du consultant. Sur un achat direct, l’ingénieur observe la FAT selon les éditions CEI 62271-1/-200 désignées par le projet, les plans, réglages et programme approuvés. Sur une fourniture Sinospect, le même travail relève du contrôle qualité exercé par Sinospect auprès de son fournisseur ; tout témoin indépendant requis reste distinct. Chaque point est rattaché à l’équipement ; l’acceptation finale suit le contrat signé.
- Classe d’équipement
- Appareillage MT 33 / 36 / 40,5 kV, plus appareillage BT, MCC et armoires de commande selon le périmètre
- Base d’essai
- Éditions CEI 62271-1 et CEI 62271-200 désignées par le projet selon le cas, plans, réglages et programme d’essais de l’acheteur
- Circuit de revue
- Ingénieur nommé, CV et format de rapport disponibles pour pré-approbation de l’acheteur ou du consultant
- Livrable d’engagement
- Achat direct : rapport de témoin indépendant ; fourniture Sinospect : dossier d’assurance et de contrôle qualité établi par Sinospect auprès de son fournisseur. Les deux incluent matrice Conforme / Non conforme / Non observé, preuves d’identité, journal des non-conformités et nouveaux essais
Réponses rapides
Ce que reçoit votre consultant
Pour une commande contractée directement par l’acheteur, la mission indépendante est structurée pour que le consultant puisse vérifier qui était présent, ce qui était prévu, à quel panneau ou module d’expédition appartient chaque résultat, ce qui a réellement été observé et ce qui reste ouvert. Lorsque Sinospect fournit l’équipement, l’inspection correspondante relève du contrôle qualité exercé par Sinospect auprès de son fournisseur et tout témoin indépendant ou accrédité requis reste distinct. Dans les deux cas, l’autorité d’approbation reste celle prévue au contrat signé.
| Document | Contenu | Convention de contrôle |
|---|---|---|
| Ingénieur nommé et périmètre | Identité de l’ingénieur, synthèse d’expérience pertinente, périmètre proposé et exclusions soumis avant présence | CV et périmètre disponibles pour pré-approbation de l’acheteur ou du consultant |
| Base d’essai approuvée | ITP/procédure FAT, parties des CEI 62271-1/-200 applicables, plans, réglages et critères d’acceptation | Base révisionnée convenue avant l’événement d’observation |
| Matrice d’observation exécutée | Chaque point prévu, valeur mesurée, référence d’instrument et résultat | Conforme / Non conforme / Non observé, renseigné pour chaque point prévu |
| Preuves d’identité et d’étalonnage | Plaques, références de panneau ou module d’expédition, montages d’essai et références d’étalonnage | Chaque résultat rattaché à l’équipement et à l’instrument utilisés |
| Non-conformités et nouveaux essais | Référence d’exigence, réponse du fournisseur, correction et statut de revérification | Les points ouverts restent visibles jusqu’à clôture ou acceptation par l’acheteur |
| Rapport d’observation signé | Preuves photo, résultats exécutés, exclusions et recommandation de libération / attente / nouvel essai | Structuré pour la revue du consultant ; l’autorité d’acceptation suit le contrat signé |
Que couvre l’observation FAT d’appareillage en Chine ?
Sur une commande contractée directement par l’acheteur, un ingénieur indépendant vérifie l’ensemble face aux plans approuvés, puis observe les essais individuels — continuité des masses, isolement et tenue diélectrique, manœuvres mécaniques, verrouillages — et les contrôles fonctionnels convenus au programme d’essais. Les résultats sont consignés face aux critères d’acceptation dans un rapport signé ; l’acheteur prend la décision de libération selon son contrat. Lorsque Sinospect fournit l’équipement, ce travail relève de son contrôle qualité fournisseur ; tout témoin indépendant ou organisme accrédité exigé par le contrat est désigné séparément.
| Groupe d’essais | Ce qui est observé | Base d’acceptation |
|---|---|---|
| Construction et câblage | Ensemble face aux plans approuvés, câblage fil à fil, raccordements, repérage, distances d’isolement et lignes de fuite | Schémas approuvés et CEI 61439 / CEI 62271 selon le cas |
| Essais électriques individuels | Continuité des masses, résistance d’isolement, tenue diélectrique | Norme produit et spécification d’achat |
| Mécanique et verrouillages | Cycles de manœuvre, embrochage, sectionneur de terre, logique de verrouillage, portes et serrures | Programme d’essais et procédure du fabricant |
| Protection et commande | Injection secondaire des relais, logique de commande, alarmes, mesure et signalisation par simulation | Fichier de réglages, schémas logiques et programme d’essais convenu |
| Documentation | Certificats d’essais individuels, relevés de réglages, plans tels que construits, manuels | Liste documentaire du contrat |
Pourquoi observer la FAT d’armoires avant expédition ?
Parce que le même défaut coûte des heures à l’usine et des jours sur site : un circuit TC mal câblé, un verrouillage défaillant ou un repérage erroné se corrige à l’atelier avant emballage, mais devient une indisponibilité, un avenant ou un événement de sécurité après installation. À la FAT observée, la correction reste entièrement à la charge du fournisseur, avant emballage.
| Défaut découvert | À la FAT observée | Sur site |
|---|---|---|
| Erreur de câblage dans un circuit de protection | Re-raccordé et revérifié le jour même | Recherche de panne sous pression, retard possible de mise sous tension |
| Verrouillage qui échoue à sa séquence | Ajusté et réobservé avant emballage | Observation de sécurité, reprise sur site, litige d’acceptation |
| Réglages ou dossiers tels que construits manquants | Consigné comme point ouvert bloquant la libération | Retard de mise en service pendant la chasse aux documents |
01 · Périmètre
Quand l’observation de la FAT d’appareillage est le bon contrôle
La qualité d’un atelier de tableautier vit dans des détails qu’une photographie ne prouve pas : le couple sur une jonction de jeu de barres, le cheminement d’un circuit TC, le fait qu’un verrouillage empêche réellement la séquence dangereuse ou n’existe que sur le plan. Les erreurs découvertes après installation nécessitent une correction sur site. Assister à la réception en usine se justifie dès que l’ensemble porte des fonctions de protection, que la configuration est propre au projet, ou qu’une reprise en aval frapperait un planning sans marge. Pour des disjoncteurs sur catalogue ou de simples enveloppes achetées comme des consommables, une inspection avant expédition est en général le bon niveau.
Utile lorsque
- Des ensembles 33, 36 ou 40,5 kV portent des fonctions de protection, de mesure ou de commande qui doivent démontrablement fonctionner avant expédition.
- Les armoires sont étudiées pour le projet — schémas, réglages et repérages spécifiques — et non des articles de catalogue.
- Verrouillages, sectionneurs de terre ou mécanismes d’embrochage gardent des séquences de sécurité qu’un certificat seul ne peut pas prouver.
- Les réglages de protection et les résultats d’injection secondaire doivent être au dossier avant le câblage du site.
- Le planning d’installation laisse la place à la mise en service seulement, ou une autre équipe que celle qui a spécifié les armoires les installera.
- Un prêteur, un EPC, un consultant ou un client final exige un dossier indépendant côté usine avant libération ou paiement d’étape.
02 · Maîtrise et preuves
Ce que le témoin contrôle à l’atelier
Point de contrôle
Ingénieur, format de rapport et base d’essai convenus avant présence
L’ingénieur nommé, son CV, le périmètre, le format de rapport, les schémas approuvés, le schéma unifilaire, le fichier de réglages et le programme d’essais sont soumis à la revue de l’acheteur ou du consultant avant la visite. La disponibilité de l’ensemble et les références d’étalonnage sont contrôlées avant la date des essais.
Point de contrôle
Vérification de construction et de câblage
Ensemble vérifié face aux plans approuvés : calibres et marques des composants, disposition des jeux de barres, distances d’isolement et lignes de fuite, câblage fil à fil des circuits de commande et TC/TT, raccordements, repérage et étiquetage.
Point de contrôle
Essais électriques individuels observés
Continuité des masses, résistance d’isolement et tenue diélectrique observées, valeurs mesurées consignées face à la norme produit et à la spécification.
Point de contrôle
Manœuvres mécaniques et verrouillages
Cycles de manœuvre, embrochage, sectionneur de terre et logique de verrouillage exercés selon les séquences définies — y compris les séquences que les verrouillages doivent interdire.
Point de contrôle
Protection, commande et documentation
Fonction de protection prouvée par injection secondaire lorsque spécifiée, logique de commande et alarmes exercées par simulation, réglages comparés au fichier approuvé ; certificats d’essais individuels, relevés de réglages et plans conformes à l’exécution revus avant libération.
Preuves examinées
Preuves consignées pendant la FAT observée
- Base d’essai et préparation
- Ingénieur nommé, CV, périmètre et format de rapport soumis avant présence.
- Plans approuvés, fichier de réglages, ITP/procédure FAT, programme d’essais et critères d’acceptation vérifiés avant l’observation.
- Complétude de l’ensemble, instruments d’essai et références d’étalonnage, et interlocuteurs du fournisseur confirmés.
- Périmètre d’observation avec exclusions documenté — ce qui est prouvé en FAT et ce qui reste pour la mise en service.
- Relevés observés
- Identité du panneau ou module d’expédition photographiée et rattachée au dossier : plaques, marques et calibres, implantation face aux plans.
- Chaque point prévu marqué Conforme, Non conforme ou Non observé, avec valeurs mesurées, références d’instruments et critère applicable.
- Corrections de câblage, séquences échouées et reprises captées en temps réel, avec preuves photo utiles.
- Disposition et libération
- Non-conformités consignées avec sévérité, référence d’exigence, réponse du fournisseur et statut de revérification.
- Points ouverts non bloquants reportés explicitement avec responsables.
- Recommandation — libération, libération avec réserves, attente ou nouvel essai — préparée pour la décision de l’acheteur et la revue du consultant.
03 · Livrables
Livrables émis
Livrable
Pour · Acheteur, consultant, achats et ingénierieCV ingénieur, plan d’observation et note de préparation
L’ingénieur nommé, la synthèse d’expérience pertinente, le périmètre convenu, le format de rapport, la base plans/réglages et l’état de préparation avant la visite.
Livrable
Pour · Ingénierie, projet et relecteurs externesRapport signé d’observation de la FAT de l’appareillage
Vérification de construction et essais exécutés rattachés à l’équipement, avec valeurs mesurées et statuts Conforme / Non conforme / Non observé, structurés pour la revue du consultant.
Livrable
Pour · Ingénierie et exploitationDossier de preuves photo
Preuves visuelles légendées de l’identité des panneaux, de la construction, du câblage, des montages d’essai et des points corrigés, liées au rapport.
Livrable
Pour · Achats et fournisseurJournal des non-conformités et revérifications
Chaque erreur de câblage, séquence échouée ou lacune documentaire classée, suivie via correction et revérification.
Livrable
Pour · Achats et financeRecommandation de libération
Libération, libération avec réserves, attente ou nouvel essai — une recommandation écrite pour la décision contractuelle d’emballage et de paiement, que l’autorité d’acceptation prévue au contrat prend ensuite.
04 · Risques maîtrisés
Risques maîtrisés
Risque
Des erreurs de câblage dans les circuits de commande ou TC/TT partent dans une armoire d’apparence finie et émergent à la mise en service.
Mesure de maîtrise
La vérification fil à fil face aux schémas approuvés est observée et consignée avant emballage, corrections revérifiées sur place.
Risque
Les verrouillages existent sur le plan mais la séquence construite n’empêche pas réellement la manœuvre dangereuse.
Mesure de maîtrise
La logique de verrouillage est exercée selon les séquences définies — y compris les séquences interdites — et le résultat est consigné.
Risque
Les relais arrivent avec des réglages d’usine ou erronés et l’erreur se découvre à la mise sous tension.
Mesure de maîtrise
Les réglages sont comparés au fichier approuvé et la fonction de protection est prouvée par injection secondaire observée lorsque spécifiée.
Risque
Les essais diélectriques ou de continuité sont déclarés conformes sur des instruments ou des conditions invérifiés.
Mesure de maîtrise
Références d’instruments, étalonnage et conditions d’essai sont consignés avec chaque valeur mesurée avant qu’elle ne compte pour l’acceptation.
Risque
La frontière FAT/SAT se brouille et une fonction glisse entre les deux essais, supposée prouvée par chacun.
Mesure de maîtrise
Le rapport énonce explicitement les fonctions prouvées en FAT par simulation et celles qui restent pour la mise en service sur site.
Risque
Le consultant reçoit un certificat d’usine générique détaché des panneaux commandés et du périmètre observé.
Mesure de maîtrise
Le rapport relie l’identité des panneaux, les points prévus, les résultats, les références d’étalonnage, les exclusions et les points ouverts dans un seul dossier vérifiable.
05 · Ressources de référence
Voir aussi
- Service · Réception en usine (FAT) en ChinePérimètre, contrôles et livrables de la mission FAT.
- Service · Observation de la FAT de transformateursLe périmètre frère pour transformateurs de puissance et de distribution sur plateformes chinoises.
- Service · Décharges partielles sur appareillage et GISLe périmètre approfondi quand la DP décide de l’acceptation : niveau d’objet, interprétation des motifs de défaut et nouvel essai après reprise.
- Service · Observation des essais de DP à la FATLe périmètre général d’observation DP pour transformateurs, transformateurs de mesure et systèmes de câbles HT.
- Outil · Générateur de liste FATComposez une liste de contrôle de réception en usine pour appareillage BT/MT ou armoire de commande à partir du préréglage d’équipement.
- Ressource · Liste de contrôle de réception en usine (FAT)La liste de contrôle FAT en douze sections, téléchargeable en PDF imprimable.
- Secteur · ÉnergieComment Sinospect accompagne les acheteurs du secteur énergie, de la fourniture à la livraison.
06 · Questions
Questions fréquentes
Sinospect peut-il fournir en Chine un ingénieur tiers pour la FAT d’un appareillage 33 kV selon la CEI 62271 ?
Sur une commande contractée directement par l’acheteur, oui, sous réserve du lieu de l’usine, de la fenêtre d’essais et du périmètre convenu. Sinospect propose un ingénieur nommé et peut soumettre son CV, le périmètre d’observation et le format de rapport à la pré-approbation de l’acheteur ou de son consultant avant la présence sur site. La base d’observation comprend normalement les CEI 62271-1 et CEI 62271-200 selon l’appareillage commandé, ainsi que les plans, réglages et programme d’essais approuvés. L’ingénieur classe chaque point prévu Conforme, Non conforme ou Non observé et émet un rapport signé rattaché à l’identité de l’équipement. L’acceptation finale suit le contrat signé ; Sinospect ne garantit pas l’approbation d’un tiers. Lorsque Sinospect fournit l’équipement, l’inspection correspondante relève du contrôle qualité exercé par Sinospect auprès de son fournisseur et tout témoin indépendant ou accrédité requis reste distinct.
Quels essais d’appareillage et d’armoires sont observés pendant une FAT en Chine ?
Le périmètre suit votre spécification, le schéma unifilaire et le programme d’essais convenu. Pour les ensembles BT, cela couvre en général la vérification individuelle de la CEI 61439 : inspection de construction et de câblage face aux plans approuvés, distances d’isolement et lignes de fuite, continuité des masses, résistance d’isolement et tenue diélectrique, puis essais fonctionnels des commandes, de la mesure et de la signalisation. Pour les appareillages MT 33, 36 et 40,5 kV, les CEI 62271-1 et CEI 62271-200 s’appliquent selon l’ensemble commandé, avec manœuvres mécaniques, verrouillages et essais de tension observés selon la spécification. Les contrôles de protection par injection secondaire sont observés lorsque votre contrat l’exige.
Une vérification de câblage vaut-elle vraiment une visite indépendante ?
Des erreurs de câblage et de configuration peuvent apparaître sur site — une fois les armoires fixées, câblées et sous pression de planning. Une vérification fil à fil et fonctionnelle observée face aux schémas approuvés transforme « les plans ont été suivis » d’une hypothèse en un enregistrement.
Que se passe-t-il si l’ensemble échoue à un essai observé ?
Chaque échec est consigné comme non-conformité avec la référence d’exigence et la réponse du fournisseur, et le point corrigé est revérifié avant clôture. Les échecs qui touchent la sécurité — continuité des masses, tenue diélectrique, verrouillages — justifient normalement une recommandation d’attente jusqu’au nouvel essai réussi. Sur une commande contractée directement par l’acheteur, celui-ci prend la décision de libération selon son contrat. Lorsque Sinospect fournit l’équipement, Sinospect consigne une conclusion motivée dans le cadre du contrôle qualité exercé par Sinospect auprès de son fournisseur ; l’acceptation par l’acheteur et toute conséquence sur le paiement ou l’expédition suivent le contrat signé.
Peut-on observer les essais fonctionnels quand les systèmes du site sont indisponibles ?
Oui — c’est la situation normale en FAT. Les fonctions de commande et de protection sont exercées par simulation : injection secondaire pour les relais, signaux forcés pour les entrées-sorties, alimentations d’essai pour les circuits de commande. Le rapport précise quelles fonctions ont été prouvées par simulation et lesquelles restent pour la mise en service sur site, pour que la frontière FAT/SAT reste explicite.
Cela couvre-t-il les armoires de commande et d’automatisme comme l’appareillage ?
Oui. La même structure d’observation s’applique aux armoires de commande, MCC, armoires d’automatisme et d’instrumentation : construction face aux plans, vérification du câblage, contrôles d’isolement et de continuité, puis simulation fonctionnelle observée de la logique de commande, des alarmes et des interfaces définies dans votre spécification.
07 · Pour démarrer
Quoi envoyer — commencez avec ce que vous avez
Les plans approuvés sont le point de départ idéal, mais une spécification ou même le devis du fournisseur suffit pour que Sinospect propose le périmètre et un ingénieur nommé.
Schéma unifilaire et schémas de câblage
Les plans approuvés que l’ensemble doit respecter — la base de la vérification de construction et de câblage.
Spécification, ITP ou programme d’essais
Les parties applicables de la CEI 62271, les essais, points d’observation et critères d’acceptation exigés par le contrat, s’ils sont déjà définis.
Exigences de revue du consultant
Tout format requis pour le CV de l’ingénieur, le rapport, le codage des points d’observation ou la pré-approbation.
Fichier de réglages, si protection
Les réglages approuvés des relais, pour que l’injection secondaire observée prouve les bonnes valeurs.
Bon de commande, liste des panneaux et coordonnées du tableautier
Ce qui a été commandé, l’identité des panneaux ou modules d’expédition et le lieu de l’atelier pour organiser la présence.
Fenêtre de disponibilité prévue
Quand le tableautier prévoit l’ensemble terminé, pour que l’observation précède l’emballage.
Transmettez les documents disponibles. Sinospect précise les éléments nécessaires pour définir la mission. La méthodologie FAT publique présente la structure du dossier de preuves.
Organiser l’observation de votre FAT appareillage
Envoyez la classe de tension, la liste des panneaux, la base CEI, l’usine, la fenêtre d’essais et les exigences de pré-approbation du consultant. Sur une commande contractée directement par l’acheteur, Sinospect peut proposer un témoin indépendant en Chine ; lorsque Sinospect fournit l’équipement, il s’agit du contrôle qualité exercé par Sinospect auprès de son fournisseur. Sinospect accuse réception sous un jour ouvré. Lorsque le dossier est suffisant, la première évaluation écrite suit sous deux jours ouvrés avec l’ingénieur proposé, le périmètre et le devis ; sinon, Sinospect précise les informations encore nécessaires.